Escalada de Costes de Construcción y Cuellos de Botella Laborales: La Presión Hiperescala de 2026
El análisis macroeconómico reflejado en el Índice Global de Costes de Construcción de JLL certifica una tasa de escalada compuesta anual de entre el 3% y el 6% en infraestructura crítica, proyectando incrementos adicionales en precios de licitación del 3,1% al 4,2% hacia 2027. Esta presión financiera no se circunscribe únicamente a la volatilidad de materias primas como el cobre electrostático, el acero estructural y el silicio de grado eléctrico, sino a la escasez terminal de mano de obra electromecánica altamente calificada. Cuadrillas certificadas para empalmes de media tensión, maniobras en subestaciones, tuberos instrumentistas y técnicos especialistas en refrigeración líquida directa al chip representan hoy el mayor multiplicador de riesgo presupuestario en obras convencionales montadas in situ (stick-built).
La congestión en el cronograma se agudiza de forma crítica en la etapa de interconexión física: los retrasos acumulados en el tendido manual de canalizaciones y cableados multicondutor tensionan la interfaz con las empresas distribuidoras de energía (utilities). Como resultado directo, los agentes de puesta en marcha y los ingenieros de control encuentran frentes de trabajo incompletos, postergando la energización comercial definitiva. En instalaciones hiperescala donde la amortización de clústeres de cálculo acelerado depende de plazos perentorios, cada semana de inactividad de la infraestructura de potencia implica pérdidas severas en coste de oportunidad y rentabilidad neta sobre el capital invertido.
Indexación de sobrecostes contractuales proyectada entre el 3,1% y el 4,2% anual para licitaciones electromecánicas.
Déficit superior al 35% en cuadrillas certificadas para conmutación de media tensión y pruebas de rigidez dieléctrica.
Amortización del impacto de retrasos en la ruta crítica mediante trasvase sistemático de horas-hombre hacia talleres off-site.
Skids de Potencia Prefabricados y E-Houses Modulares: Reducción del 50% en Mano de Obra In Situ
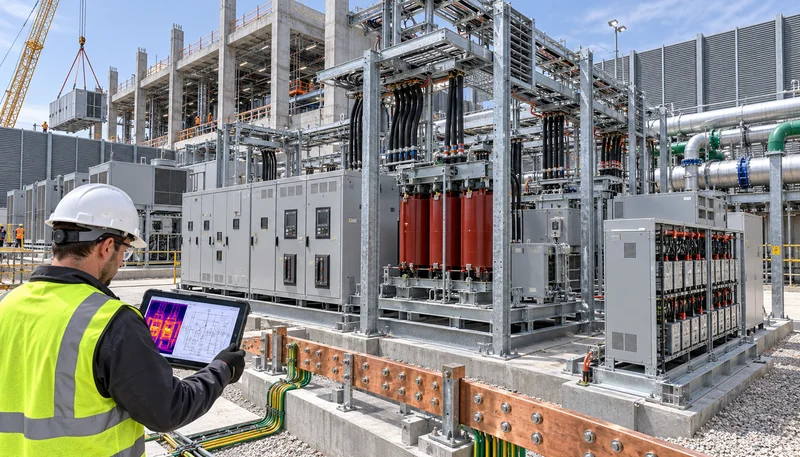
La industrialización del diseño eléctrico responde a esta crisis estructural desplazando la integración desde el campo hacia entornos de manufactura controlados bajo normas ISO 9001. Las subestaciones modulares integradas (E-Houses) y los skids de potencia estructurales autoportantes consolidan en un único bastidor de transporte el transformador reductor de media a baja tensión (MT/BT), las celdas de distribución en 415V o 480V, los conmutadores de transferencia automática (ATS) y las unidades de distribución de potencia (PDU). Al recurrir a transformadores secos encapsulados en resina epoxi (cast-resin), se eliminan los riesgos de inflamabilidad por aceite dieléctrico, simplificando la envolvente estructural y suprimiendo la necesidad de cubetos de retención en sitio.
Esta transición técnica permite comprimir entre un 45% y un 60% las horas de mano de obra especializada en la obra civil del centro de datos. En lugar de procesar cientos de terminaciones de potencia, fijación de bandejas portacables y ajustes de par dinamométrico bajo condiciones ambientales adversas, las cuadrillas en campo se limitan a la maniobra de izaje, anclaje sismorresistente sobre losa y el conexionado de acometidas primarias y secundarias mediante bridas prefabricadas. La integración repetible en banco de fábrica minimiza la incidencia de fallos humanos y garantiza tolerancias milimétricas en el alineamiento de barras colectoras.
Transformadores secos encapsulados en resina clase térmica F o H con pérdidas reducidas según norma IEC 60076-11.
Reducción documentada de horas-hombre en sitio de hasta un 55% en el montaje mecánico-eléctrico de potencia crítica.
Bastidores de acero estructural calculados para cargas dinámicas de transporte y requisitos de sismicidad IEEE 693 High Performance.
Distribución de Potencia de Alta Densidad: Sistemas Rectificadores Modulares y Electroductos Suspendidos
La irrupción masiva de racks de inteligencia artificial con densidades que escalan desde 40 kW hasta superar los 100 kW por gabinete ha invalidado la viabilidad física del tendido tradicional por tubos conduit y cables subterráneos. La saturación de las losas técnicas y los plenos de suelo técnico por mazos masivos de cobre compromete el flujo aerodinámico e incrementa los costes de montaje a niveles insostenibles. Frente a esto, el paradigma dominante adopta electroductos aéreos (track busway) con capacidades de 800 A a 2500 A montados en la parte superior del pasillo, dotados de conductores de cobre de pureza electrolítica superior al 99,9% y carcasas extruidas de aluminio que actúan como blindaje electromagnético y disipador térmico pasivo.
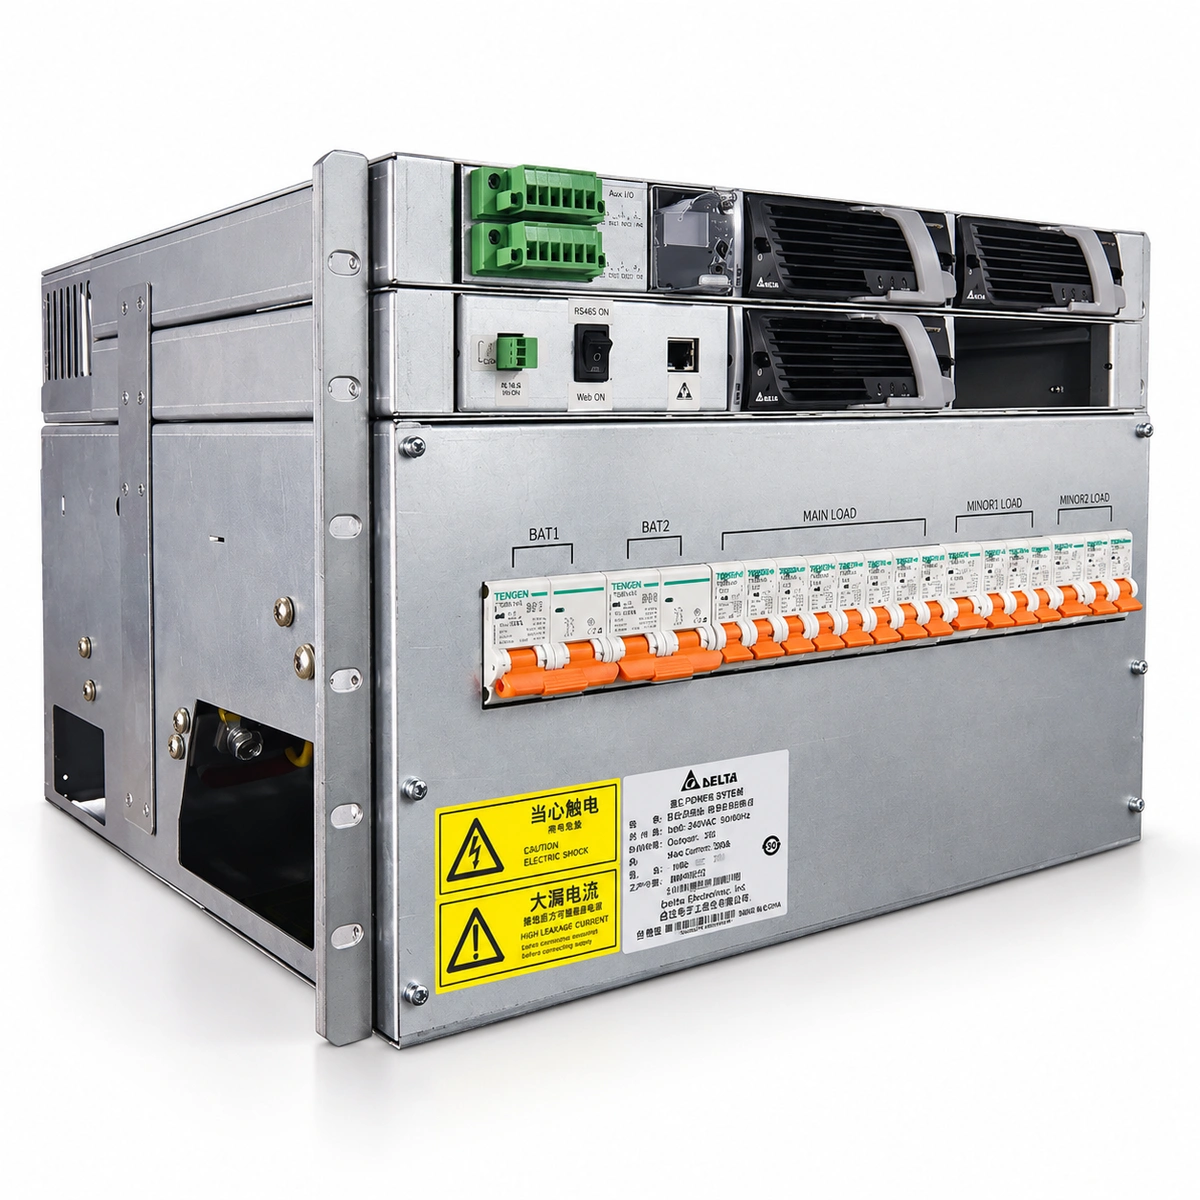
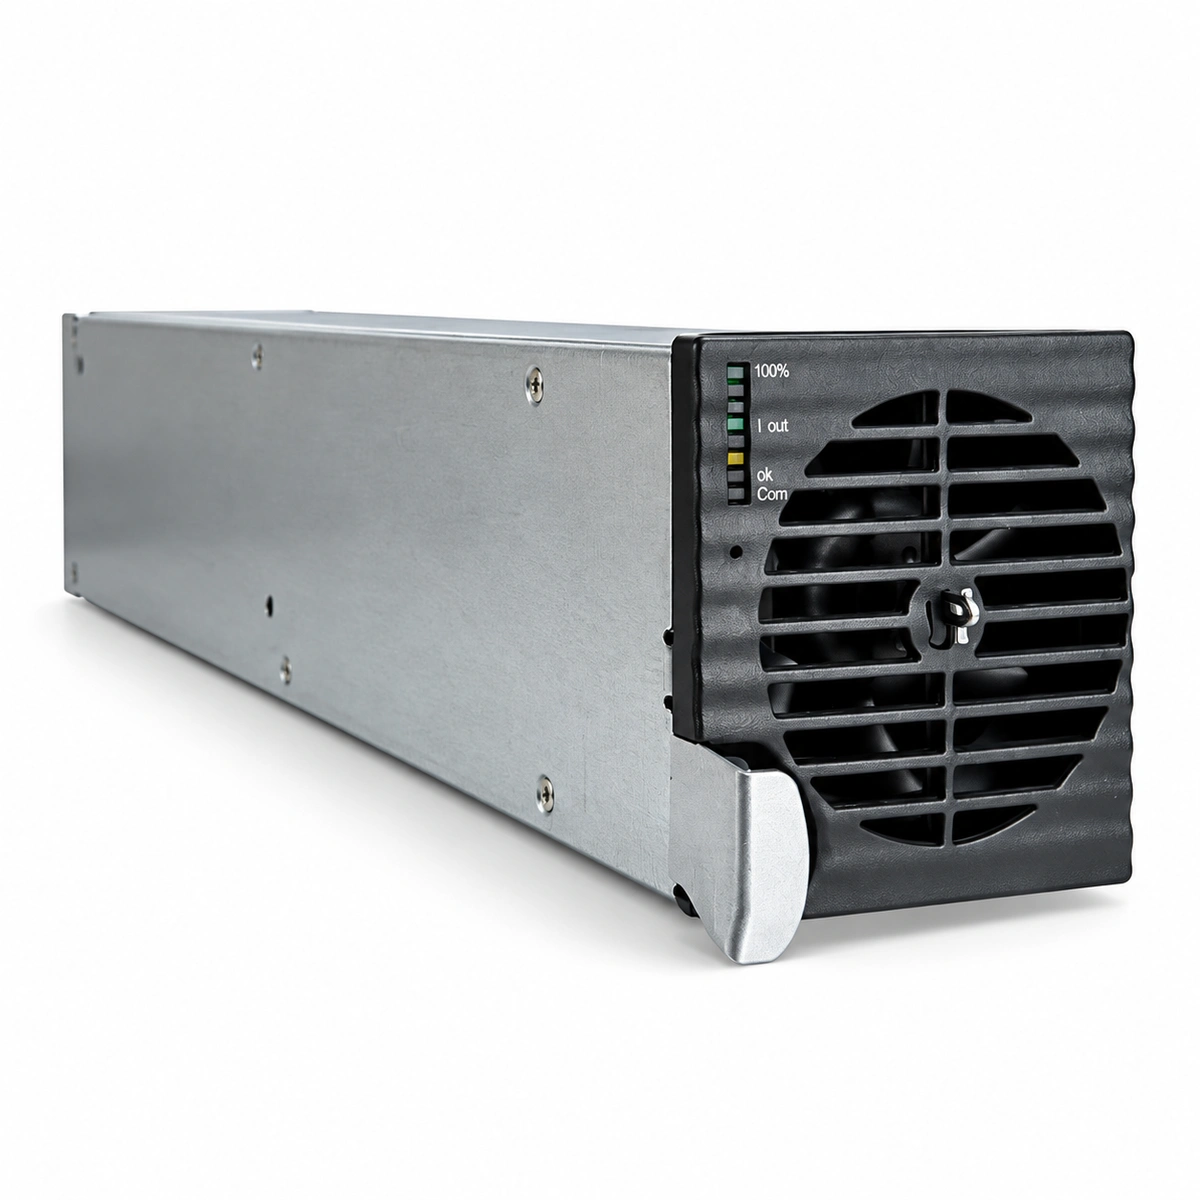
Simultáneamente, la alimentación de plataformas de computación heterogénea exige arquitecturas de rectificación modular en corriente continua (-48V DC o 380V DC) con eficiencias de conversión que alcanzan entre el 96,5% y el 98% (certificación Titanium). Estos sistemas rectificadores, configurados bajo topologías de redundancia distribuida N+1 o 2N, se acoplan directamente a las tomas de derivación (tap-off boxes) del electroducto sin requerir cortes de servicio. La capacidad de insertar cajas de derivación en caliente con protección magneto-térmica integrada minimiza el riesgo de arco eléctrico y otorga la granularidad operativa indispensable para reconfigurar pasillos de alta densidad según evoluciona la carga del cliente.
Electroductos aéreos continuos con capacidades nominales de 800 A a 2500 A y grado de protección mínimo IP54.
Rectificadores modulares de alta frecuencia con rendimiento energético de conversión garantizado entre 96,5% y 98,0%.
Cajas de derivación enchufables en caliente (hot-plug) con enclavamiento mecánico de seguridad y monitorización de corriente en tiempo real.
Alineación de CapEx Escalonado con la Energización de Subestaciones y Suministro de Red
El modelo tradicional de desembolso masivo de capital (upfront CapEx) en el Día 1 resulta inviable en un entorno donde los tiempos de entrega de transformadores de subestación de alta tensión y autorizaciones de interconexión con la red superan los 36 a 48 meses. El sobredimensionamiento prematuro de salas eléctricas estériles genera un coste de capital no productivo (negative carry) que drena el flujo de caja del desarrollador. Mediante bloques de potencia modulares estandarizados en contenedores o skids exteriores, la construcción civil se disocia de la habilitación electromecánica, permitiendo un escalamiento Just-in-Time quecompagina la adquisición de equipamiento con los hitos formales de energización otorgados por la distribuidora.
Esta modularidad habilita a los operadores de colocación e hiperescala para comprometer el gasto de adquisición de celdas MT/BT, rectificadores y grupos generadores únicamente tras la materialización de contratos de arrendamiento de capacidad (Power Purchase Agreements o SLAs de colocación). Los módulos de potencia plug-and-play pueden añadirse en incrementos unitarios de 2,5 MW a 5 MW sin perturbar las zonas adyacentes energizadas. Este enfoque no solo optimiza la Tasa Interna de Retorno (TIR) del proyecto, sino que protege la inversión frente a modificaciones imprevistas en los niveles de cortocircuito disponibles en la subestación de cabecera.
Despliegue modular escalonado en bloques estandarizados de 2,5 MW a 5 MW alineados con la disponibilidad efectiva de la red.
Reducción del coste de acarreo de capital no productivo superior al 22% frente a salas eléctricas centralizadas tradicionales.
Compatibilidad con corrientes de cortocircuito simétricas de diseño según estudio de coordinación de protecciones de la red de transporte.
Almacenamiento de Energía LiFePO4 en Skid: Peak Shaving y Resiliencia en Cargas Críticas
La sustitución de las salas interiores de baterías de plomo-ácido reguladas por válvula (VRLA) por sistemas de almacenamiento electroquímico en litio-ferrofosfato (LiFePO4) contenidos en skids exteriores constituye un cambio paradigmático en la ingeniería de resiliencia. Las químicas LiFePO4 ofrecen una densidad volumétrica y gravimétrica superior, una vida cíclica que excede los 4000-6000 ciclos al 80% de profundidad de descarga (DoD) y una estabilidad térmica intrínseca que previene el embalamiento térmico catastrófico. Alojar estos bancos en envolventes modulares con resistencia estructural al fuego y climatización perimetral dedicada elimina los riesgos de emisión de hidrógeno y colapso estructural en el interior del edificio blanco.
Más allá del soporte ininterrumpido ante microcortes, estos sistemas integran inversores bidireccionales con algoritmos de gestión de energía (EMS) programados para recorte de picos (peak shaving) con tiempos de respuesta en sub-milisegundos. El perfil de carga dinámico derivado del entrenamiento de grandes modelos de lenguaje (LLM)—caracterizado por transitorios de corriente súbitos cuando miles de GPUs sincronizan ciclos de cálculo—es amortiguado localmente por el skid de almacenamiento electroquímico. Esto evita penalizaciones tarifarias por demanda máxima con la compañía suministradora y reduce la solicitación térmica sobre los transformadores de potencia principales.
Sistemas de baterías de LiFePO4 certificados bajo normativa UL 9540A y provistos de supresión de incendios por aerosol condensado o Novec.
Inversores bidireccionales de cuatro cuadrantes con inyección activa de potencia en menos de 10 milisegundos.
Monitorización a nivel de celda mediante BMS enlazado a protocolos industriales Modbus-TCP/BACnet para telemetría predictiva.
Aseguramiento de Calidad Acelerado: De las Pruebas FAT al Comisionamiento de Nivel 5
La culminación del proceso industrializado reside en la reconfiguración del aseguramiento de la calidad mediante pruebas integradas en origen. En las construcciones stick-built, las pruebas de aceptación en fábrica (FAT) se limitaban a componentes aislados, transfiriendo la resolución de incompatibilidades de interfaz al sitio de obra. Bajo el modelo modular, el skid de potencia completo se somete en fábrica a un FAT integral que incluye pruebas de compatibilidad electromagnética, rigidez dieléctrica, calibración de relés de protección y validación de la lógica de transferencia automática bajo condiciones simuladas de pérdida de red, interconectando el módulo a gemelos digitales y bancos de carga inductivo-resistivos.
Este rigor previo permite redefinir el estándar de puesta en marcha definido por ASHRAE Guideline 0 y las mejores prácticas de la industria: las etapas de Nivel 3 (verificación prefuncional) y Nivel 4 (pruebas funcionales individuales) se completan de forma preeminente en el entorno del fabricante. Cuando el skid se energiza en el centro de datos, el equipo de puesta en marcha puede transitar directamente hacia las Pruebas de Sistemas Integrados de Nivel 5 (IST) a plena capacidad térmica y eléctrica en un plazo comprimido de menos de cuatro semanas, eliminando discrepancias en el cableado de control y acelerando la certificación de operatividad final para los inquilinos.
Validación FAT multi-equipo en factoría que consolida transformador, celdas y lógica de control de transferencia bajo carga real.
Compresión del ciclo de comisionamiento de Nivel 1 a Nivel 5 de 16 semanas a menos de 4 semanas en sitio.
Emisión automatizada de matrices de causa-efecto certificadas para la puesta en servicio final conforme a ASHRAE Guideline 0.
Adquisiciones e ingeniería de soporte
Para fichas técnicas, proyectos a medida o presupuestos de exportación por volumen, comuníquese con los ingenieros de HEFENGQI.