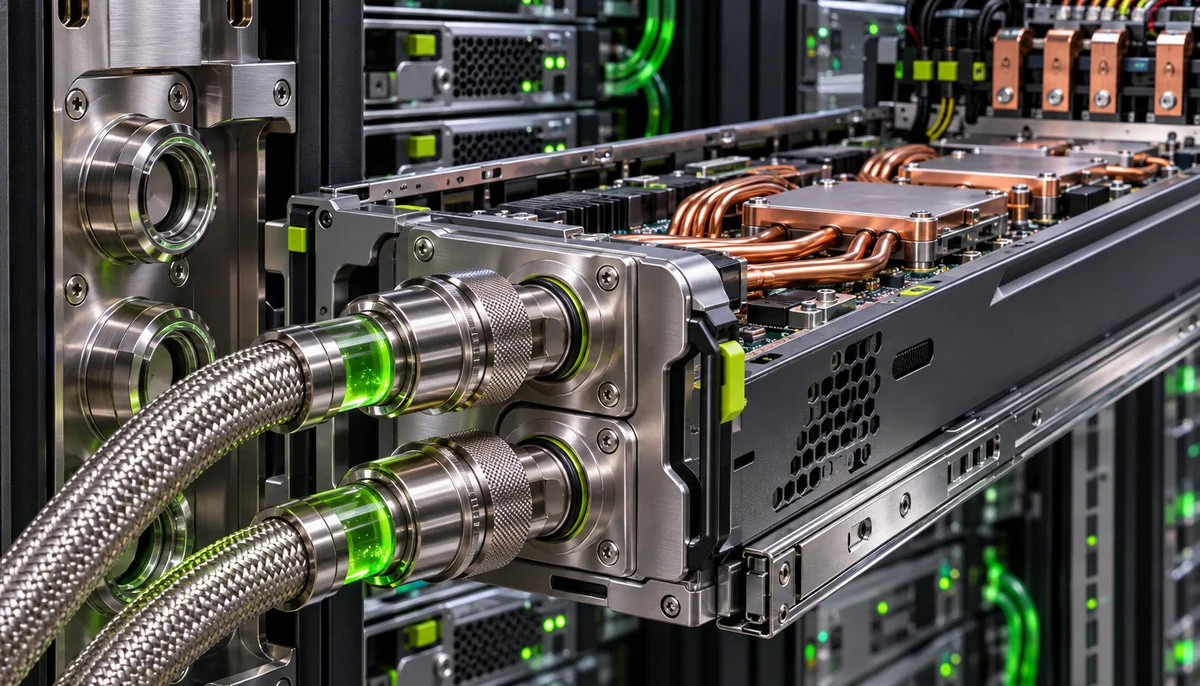
1. Architektonische Evolution: Manuelle QDs versus Blind-Mate-Rack-Manifold-Schnittstellen
In konventionellen flüssigkeitsgekühlten Serverarchitekturen stellten manuelle Push-to-Connect-Schnellkupplungen über flexible EPDM- oder PTFE-Schlauchleitungen die primäre Schnittstelle zwischen Rack-Verteiler (Manifold) und Server-Einschub dar. Mit der Eskalation der thermischen Verlustleistungen auf über 120 kW pro Rack in modernen KI-Clustern (beispielsweise Nvidia NVL72) führt dieser Ansatz jedoch zu untragbaren Risiken. Manuelle Steckvorgänge in beengten Rack-Rückseiten begünstigen Montagefehler wie unvollständige Verriegelungen, Schlauchabknickungen mit Querschnittsverengungen und signifikante Torsionsspannungen auf die internen Kühlkreisläufe. Der Wechsel zu starren Blind-Mate-Schnittstellen, die direkt auf die Rückwand des Server-Chassis und die korrespondierende Manifold-Ebene montiert sind, eliminiert menschliche Fehlereinflüsse vollständig und ermöglicht einen standardisierten, geführten Koppelprozess beim horizontalen Einschieben des Trays.
Die Kinematik des Einschubvorgangs erfordert eine strikte Synchronisation zwischen mechanischer Führung und fluidischer Kopplung. Server-Sleds mit einem Einsatzgewicht zwischen 30 kg und 80 kg gleiten über Schwerlast-Teleskopschienen oder integrierte Führungsprofile in die 21-Zoll- bzw. 19-Zoll-Rahmen. Gehärtete Zentrierstifte (Guide Pins) mit konischen Anlaufflächen greifen 15 mm bis 25 mm vor dem eigentlichen Dichtungs- und Ventileingriff in korrespondierende Buchsen ein. Dadurch wird kinetische Energie absorbiert und der Sled mechanisch auf die Manifold-Achse zentriert, bevor die federbelasteten Ventilkomponenten der Kupplungshälften axial komprimiert werden. Dieses deterministische Zusammenspiel senkt die mittlere Reparaturzeit (MTTR) bei einem Komponententausch im Feld von ehemals 45 Minuten auf unter 5 Minuten.
Führungsstifte greifen mindestens 15 mm vor dem ersten mechanischen Kontakt der internen Ventilkomponenten formschlüssig ein.
Chassis-Einschubschienen weisen im verriegelten Zustand ein maximales Längsspiel von < 0,5 mm auf.
Die Verriegelungsmechanik des Sleds widersteht den axialen Gegenkräften der fluidischen Federelemente ohne elastische Verformung.
Der Austauschprozess des Compute-Trays erfordert keinerlei Werkzeuge für den fluidischen An- und Abkoppelvorgang.
2. Mechanische Toleranzbudgets und mehrachsige Floating-Mechanismen
Die Akkumulation von Fertigungs- und Montagetoleranzen (Tolerance Stack-up) über standardisierte 42U- bis 48U-Rackstrukturen stellt die größte mechanische Herausforderung für Blind-Mate-Systeme dar. Blechtoleranzen des Rack-Rahmens (±1,5 mm), thermische Verzüge der vertikalen Edelstahl-Manifolds unter Volllastbedingungen mit Temperaturgradienten von ΔT = 25 K, Durchbiegungen der Serverschlitten unter Eigengewicht sowie seismische Mikro-Vibrationen summieren sich zu einem potenziellen statischen und dynamischen Versatz. Ohne Ausgleichsmechanismen führt ein radialer Versatz von mehr als 0,5 mm zu asymmetrischen Querkräften auf den Ventilkolben, was abrasiven Dichtungsverschleiß, Schwergängigkeit oder gar ein Verkanten (Jamming) zur Folge hat.
Zur Beherrschung dieser Toleranzen integrieren moderne ORV3-konforme Kupplungsbaugruppen kardanisch gelagerte, federzentrierte Schwimmplatten (Gimbaled Floating Plates). Diese mechanischen Entkopplungseinheiten erlauben eine radiale Auslenkung von bis zu ±3,0 mm bis ±4,0 mm in der X- und Y-Achse sowie eine Winkelkompensation von bis zu ±1,5°. Die Geometrie nutzt optimierte Einlaufkegel mit einem Öffnungswinkel von 30° bis 45°, die die Kupplungshälften während der letzten 10 mm des Einschubwegs gleitend in die koaxiale Flucht überführen. Die tangentialen Rückstellfedern sind so kalibriert, dass die laterale Steifigkeit vernachlässigbar ist, wodurch Querkräfte auf die internen Stangendichtungen unterhalb von 20 N gehalten werden.
Gleichzeitig muss die resultierende axiale Steckkraft streng begrenzt werden. Pro Kupplungspaar (Vorlauf und Rücklauf) addieren sich die Federkräfte der Rückschlagventile und der dynamische Fluiddruck gemäß der Beziehung F_axial = 2 · (F_feder + p_betrieb · A_kolben). Bei einem Betriebsdruck von 3,5 bar und typischen Kolbenflächen beträgt der hydraulische Gegendruck pro Kupplung rund 35 N bis 50 N. Zusammen mit den internen Ventilfedern liegt die totale Einschubkraft bei etwa 120 N bis 160 N pro Server-Tray. Dies stellt sicher, dass Servicetechniker den Einschub ohne übermäßige mechanische Hilfswerkzeuge verriegeln können, während ein mechanisches Überdrücken der Elastomere durch definierte Endanschläge (Hard Stops) ausgeschlossen wird.
Kompensationsbereich der radialen Schwammlagerung deckt mindestens ±3,0 mm Versatz auf der X- und Y-Achse ab.
Winkelversatz-Toleranz von mindestens ±1,2° ohne messbare Erhöhung der internen Reibwerte nachgewiesen.
Maximale Einschubkraft pro Rechenmodul überschreitet bei 4,0 bar Systemdruck nicht den Grenzwert von 200 N.
Integrierte mechanische Endanschläge verhindern eine plastische Verformung der Dichtungsflächen bei stoßartiger Belastung.
3. Hydraulische Performance: Druckverlustoptimierung, Durchflussbalance und Kavitationsvermeidung
In hochdichten Hyperscale-Infrastrukturen erfordert jedes Beschleuniger-Tray Kühlmitteldurchsätze zwischen 2,0 L/min und 3,5 L/min. Bei einem Manifold mit bis zu 72 Abgängen führt ein suboptimaler hydraulischer Widerstand der Kupplungselemente zu einer drastischen Erhöhung des Förderhöhenbedarfs der zentralen Kühlmittelverteileinheit (Coolant Distribution Unit, CDU). Das strömungsmechanische Ziel besteht darin, den Druckverlust ΔP über das gekoppelte System gemäß der Darcy-Weisbach-Gleichung Δp = ζ · (ρ / 2) · v² bei einem Volumenstrom von 3,0 L/min strikt unter 0,15 bar bis maximal 0,20 bar zu halten. Hierfür kommen strömungsoptimierte Tellerventile (Streamlined Poppets) und strömungsgünstige Hülsenkonstruktionen zum Einsatz, die scharfe Querschnittssprünge und Strömungsabrisse minimieren.
Ein zu hoher lokaler Druckverlust birgt überdies die Gefahr transienter Druckabfälle unter den Dampfdruck des Kühlmediums, was insbesondere am saugseitigen Rücklaufverteiler zu lokaler Kavitation führen kann. Kavitationserosion an den filigranen Ventilsitzen führt innerhalb weniger Betriebsmonate zu irreversiblen Mikrostellen und Zerstörung der primären Dichtkonturen. Überdies führt turbulente Wirbelbildung in Drosselbereichen zu strömungsinduzierten Vibrationen (Flow-Induced Vibrations, FIV), die sich mechanisch auf die Cold-Plate-Lötstellen übertragen. Eine Optimierung des Durchflusskoeffizienten (Kv- bzw. Cv-Wert) durch CFD-geformte Leitschaufeln gewährleistet laminar-transiente Strömungsübergänge mit Reynolds-Zahlen im Bereich von Re = 2.300 bis 4.000, wodurch Schallemissionen und Schwingungsrisse unterbunden werden.
Druckverlust pro gekoppeltem Blind-Mate-Paar liegt bei 3,0 L/min PG25 (45 °C) nachweislich unter 0,18 bar.
Hydraulischer Durchflusskoeffizient (Cv-Wert) ist für Vor- und Rücklaufkupplung identisch kalibriert (Toleranz < 3 %).
Net Positive Suction Head Margin (NPSH_a - NPSH_r) der Rücklaufleitung hält zur Vermeidung von Kavitation mindestens 0,5 bar Puffer ein.
Keine messbaren Strömungsresonanzen im Frequenzband von 50 Hz bis 2.000 Hz bei maximalem Systemvolumenstrom.
4. Tribologie, Werkstoffkompatibilität und elektrochemische Degradation
Das Standardkühlmedium in wasserbasierten Hyperscale-Kühlsystemen ist eine Mischung aus 25 % Propylenglykol und 75 % deionisiertem Wasser (PG25), angereichert mit Korrosionsinhibitoren. Dieses Fluid stellt erhebliche Anforderungen an die Werkstoffpaarung. Um galvanische Korrosion im Multimetall-System (bestehend aus Kupfer-Mikrokanalkühlkörpern, Edelstahlrohren und Aluminiumträgern) zu unterbinden, müssen alle medienberührenden Metallkomponenten der Kupplung aus passiviertem Edelstahl der Legierung AISI 316L (1.4404) oder alternativ aus hochrein vernickeltem Messing (mit einer homogenen Diffusionssperrschicht aus Nickel-Phosphor von mindestens 15 µm Dicke) gefertigt sein. Das elektrochemische Potenzial muss eng an das des Kühlkreislaufs angeglichen sein, um Lochfraß und Ionenwanderung zu unterdrücken.
Die tribologische Integrität der Elastomerdichtungen unterliegt extremen Belastungen durch oszillierende Mikrobewegungen, thermische Wechsellasten (-10 °C Transport/Lagerung bis +85 °C Betriebsspitze) und Glykol-Auswaschungseffekte. Herkömmliche NBR-Dichtungen versagen in PG25-Systemen rasch durch Versprödung und Verhärtung. Daher bilden peroxidisch vernetztes EPDM sowie spezialisierte Fluorkautschuke (FKM/FPM) und hydrierter Nitrilkautschuk (HNBR) den Stand der Technik. Entscheidend ist ein niedriger Druckverformungsrest (Compression Set < 15 % nach 1.000 Stunden bei 85 °C), um sicherzustellen, dass die Dichtlippe auch nach Jahren unter kontinuierlicher Kompression ihre elastische Rückstellkraft beibehält. Um ein Abscheren oder Extrudieren der O-Ringe bei Druckstößen (Water Hammer bis 8 bar) zu verhindern, kommen backup-gestützte PTFE-Stützringe zum Einsatz.
Medienberührende Metallteile bestehen zertifiziert aus Edelstahl 1.4404 (316L) oder chemisch vernickeltem Werkstoff gem. ASTM B733.
Elastomerkomponenten aus peroxidisch vernetztem EPDM weisen einen Compression Set von < 15 % gem. ISO 815 auf.
Galvanische Potenzialdifferenz zwischen Kupplungswerkstoff und Cold-Plate-Zuleitung beträgt < 100 mV.
Stützringe aus modifiziertem Virgin-PTFE verhindern O-Ring-Extrusion bei Drucktransienten bis 10 bar.
5. Tropffreie Dichtungstechnologie (Non-Spill) und autonome Leckagedämmung
Im Inneren von KI-Hochleistungs-Racks kann das Austreten selbst mikroskopischer Fluidmengen verheerende Folgen haben. Eine leitfähige Flüssigkeitsbrücke über BGA-Lötbällen oder PCIe-Gen6-Leiterbahnen führt zu dielektrischen Kurzschlüssen und katastrophalen Hardwareausfällen. Blind-Mate-Systeme müssen daher zwingend als sogenannte Dry-Break- bzw. Non-Spill-Flush-Face-Ventile konstruiert sein. Die Stirnflächen der Stecker- und Buchsenseite schließen im entkoppelten Zustand absolut plan ab, sodass kein Fluidreservoir zwischen den Dichtebenen verbleibt. Beim Trennvorgang schließt der federbelastete innere Dichtkegel hermetisch ab, noch bevor sich die primäre Radialdichtung aus dem Gehäuse löst.
Die quantitative Performance-Grenze für Non-Spill-Kupplungen liegt bei einem Resttropfenvolumen von < 0,05 ml (entsprechend weniger als einem durchschnittlichen Tropfen) pro Trennvorgang sowie einem Lufteinschluss von < 0,10 ml beim Koppeln. Zur aktiven Risikominimierung werden unterhalb der Blind-Mate-Manifold-Blöcke optische Brechungsindex-Sensoren und konduktive Leckagesensorkabel integriert. Registriert das Überwachungssystem austretendes Fluid, initiieren automatisierte Schnelltrennventile (Solenoid Fast-Shutoff Valves) an der Manifold-Zuleitung eine Isolation des spezifischen Racks innerhalb von t < 50 ms, während der Druck über integrierte Bypass-Pfade entspannt wird, um Folgeschäden abzuwenden.
Verlustvolumen beim Entkuppeln unter Betriebsbedingungen liegt nachweislich unter 0,03 ml pro Trennvorgang.
Maximaler Lufteintrag beim Koppelvorgang unterschreitet 0,08 ml, um Blasenbildung im Mikrokanal zu verhindern.
Flush-Face-Stirnflächen weisen eine Oberflächenrauheit von Ra < 0,4 µm auf, um Schmutzanhaftungen auszuschließen.
Optische oder konduktive Leckagesensorik unter dem Koppelbereich ist an das automatische Notabschaltsystem (CDU Trip) angebunden.
6. Prüfmethodik, Qualitätssicherung und Feldbetrieb-Inbetriebnahmeprotokolle
Die Zulassung von Blind-Mate-Schnellkupplungen für den mission-critical Rechenzentrumsbetrieb erfordert rigorose Qualifikationstests nach standardisierten Parametern. Im Rahmen von beschleunigten Lebensdauertests (Accelerated Life Testing) müssen Kupplungssätze mindestens 500 bis 1.000 vollständige Steckzyklen (Mate/Demate) unter vollem Betriebsdruck von 3,5 bar mit PG25-Fluid bei maximaler Betriebstemperatur (65 °C bis 80 °C) ohne Anstieg der internen Leckagerate absolvieren. Parallel dazu werden Multiaxial-Vibrationstests gemäß IEC 60068-2-64 (Random Vibration) durchgeführt, um Betriebsbedingungen bei laufenden Lüfterbänken und benachbarten Pumpenaggregaten über eine simulierte Einsatzdauer von 10 Jahren abzubilden.
Die Dichtigkeitsprüfung im Fertigungsprozess erfolgt über Helium-Massenspektrometrie im Vakuumverfahren. Ein Kupplungspaar darf im gesteckten sowie ungesteckten Zustand bei einem Prüfdruck von 1,5 x MAWP (Maximum Allowable Working Pressure, ca. 6 bar bis 9 bar) eine Helium-Leckrate von 1 x 10⁻⁶ mbar·L/s nicht überschreiten. Vor der Inbetriebnahme im Feld ist zudem die Partikelreinheit des Gesamtsystems gemäß ISO 4406 (Zielklasse: 16/14/11) oder NAS 1638 (Klasse 5) durch Spülprozeduren sicherzustellen. Abrasive Fertigungsrückstände oder metallische Späne, die sich zwischen Ventilteller und Elastomerdichtung festsetzen, stellen die primäre Ursache für initiale Feldausfälle und schleichenden Druckverlust dar.
Bauteilqualifikation über 1.000 Steckzyklen unter 3,5 bar Betriebsdruck und thermischer Zyklierung (10 °C bis 80 °C) erfolgreich auditiert.
Helium-Leckagerate liegt im Vakuumtest unterhalb von 1 x 10^-6 mbar*L/s bei 1,5-fachem Betriebsdruck.
Fluid-Reinigkeitsgrad des Spülkreislaufs vor Endmontage entspricht mindestens ISO 4406 Code 16/14/11.
100 % Druckhalteprüfung jedes Manifold-Kupplungs-Blocks im Feld mit 1,25 x MAWP über eine Haltezeit von 60 Minuten ohne messbaren Druckabfall.
Beschaffung und technischer Support
Für Produktdatenblätter, kundenspezifische Stromversorgungslösungen oder Großhandelsangebote kontaktieren Sie HEFENGQI.