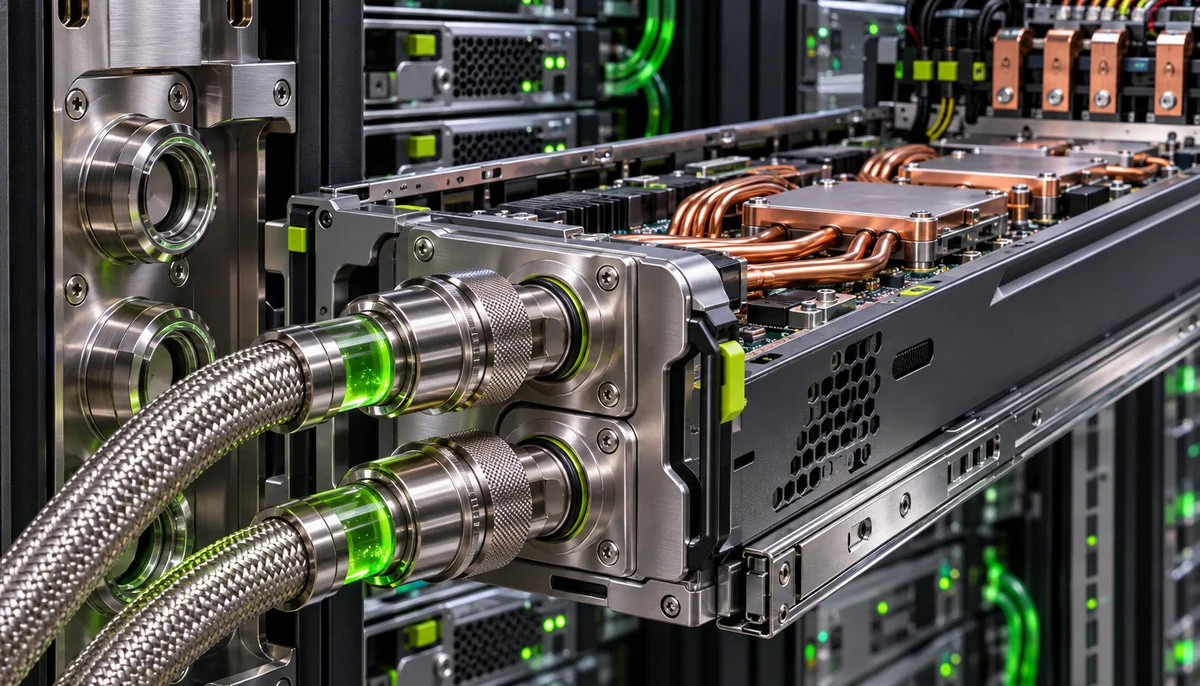
Архитектурная эволюция: Переход от ручных гибких подводок к стоечным интерфейсам Blind-Mate
Рост удельной тепловой мощности серверных шкафов свыше 100–120 кВт в эпоху развертывания суперкомпьютерных кластеров уровней Nvidia GB200/GB300 NVL72 сделал ручную коммутацию быстроразъемных соединений (push-to-connect QD) критическим фактором системного риска. Эксплуатация гибких эластомерных или фторопластовых шлангов внутри серверного шасси сопряжена с высоким риском человеческой ошибки, перекручивания рукавов с последующим локальным сужением проходного сечения и резким ростом гидравлического сопротивления контура. Более того, при плотности компоновки 72 вычислительных узла на стойку ручное обслуживание требует до 45 минут на замену одного вычислительного лезвия (MTTR), что неприемлемо с точки зрения коэффициента готовности (Availability) масштабируемых ИИ-фабрик.
Архитектура Blind-Mate (глухая стыковка), кодифицированная спецификацией OCP Open Rack v3 (ORV3), переносит интерфейс гидроразъема непосредственно на заднюю стенку серверного шасси и вертикальные распределительные коллекторы (manifold backplane). При горизонтальной установке тяжелых вычислительных модулей массой от 30 до 80 кг по прецизионным направляющим рельсам гидравлическое сопряжение происходит в полностью автоматическом режиме. Данная кинематика снижает показатель MTTR до величины менее 5 минут, исключая физический доступ инженера к жидкостным магистралям и гарантируя повторяемость позиционирования контактных пар.
Инспекция соосности направляющих рельсов шасси относительно ответных пазов стойки с допуском не более ±0,5 мм на длине выдвижения.
Проверка отсутствия механических напряжений на патрубках внутреннего контура охлаждения при задвинутом положении шасси.
Контроль фиксации стопорных замков шасси, обеспечивающих постоянный поджим разъемов в сочлененном состоянии под действием гидравлического распорного усилия.
Верификация протокола горячей замены (hot-swap) узлов персоналом с фиксацией времени механической операции в пределах 3–5 минут.
Бюджет механических допусков и кинематика многоосевого плавающего механизма
Суммарный стек механических допусков (tolerance stack-up) в 21U/44U/48U стойках формируется совокупностью факторов: прогибом листового металла стоечного конструктива под совокупной распределенной нагрузкой до 1500–2000 кг, производственными погрешностями сварки рам, термическим расширением материалов при градиенте температур ΔT = 35–45 K, а также динамическими вибрациями от высокооборотистых вентиляторных блоков. Без применения специализированных компенсирующих узлов радиальное смещение ответных частей соединителей достигает Δr = ±2,5...±4,0 мм, а угловой перекос осей — θ = ±1,5°. Жесткая посадка в таких условиях приводит к заклиниванию штоков клапанов, пластической деформации уплотнительных кромок и мгновенной разгерметизации.
Для компенсации пространственной несоосности разъемные узлы blind-mate оснащаются плавающим подвесом на базе карданных пластин (gimbaled floating plates) с пружинным центрированием, коническими заходными фасками (lead-in chamfers) и сферическими направляющими пинами. Заходная геометрия пина осуществляет предварительную ориентацию соединителя до момента физического контакта гидравлических манжет. При этом суммарное усилие сочленения пары разъемов строго лимитируется: F_ins ≤ 150–200 Н на один серверный узел. Это предотвращает деформацию задней стенки шасси и позволяет оператору выполнить стыковку вручную или с помощью штатных рычажных механизмов без применения гидравлических доводчиков.
Инструментальный замер радиального люфта плавающей обоймы разъема в пределах проектного диапазона ±3,0 мм по осям X и Y.
Проверка допустимого диапазона угловой самокомпенсации механизма (не менее ±1,2° от нормали к плоскости коллектора).
Динамометрический контроль пикового усилия посадки шасси (F_ins не должно превышать 180 Н на пару «подача-обратка»).
Анализ износа заходных конусов после серии из 50 тестовых установок калибровочного весогабаритного макета вычислительного шасси.
Гидравлические характеристики: Минимизация перепада давления (ΔP), балансировка и кавитация
Гидравлический тракт современного серверного лезвия с жидкостным охлаждением мощностью 1,5–2,5 кВт требует расхода теплоносителя в диапазоне Q = 2,0–3,5 л/мин при давлении в подающей магистрали распределительного блока (CDU) P_sys = 2,5–4,0 бар. В условиях распределения потока на 72 параллельных контура суммарные потери напора жестко ограничены насосными характеристиками CDU. Перепад давления на паре сочлененных соединителей blind-mate не должен превышать ΔP ≤ 0,2 бар (20 кПа) при номинальном расходе. Потери давления рассчитываются по уравнению Дарси-Вейсбаха и коэффициенту расхода Cv: ΔP = SG · (Q / Cv)², где SG — удельный вес жидкости, что требует тщательного гидродинамического профилирования внутренних каналов клапанов.
Традиционные тарельчатые подпружиненные клапаны вызывают резкий отрыв пограничного слоя, локальные вихреобразования и падение статического давления ниже давления насыщенных паров теплоносителя P_sat, провоцируя микрокавитационную эрозию поверхностей седел. Для исключения кавитации в blind-mate соединителях применяется геометрия flush-face со сглаженными гидродинамическими обтекателями и увеличенной эффективной площадью сечения потока. Оптимизация коэффициента расхода (достижение Cv ≥ 1,8–2,4 для типоразмера 1/4"–3/8") обеспечивает ламинарный или квазиламинарный режим течения в переходных зонах, устраняя гидроакустические резонансы и деградацию кавитационного запаса насосов (NPSHa > NPSHr).
Калибровочный пролив сочлененной пары разъемов с фиксацией кривой ΔP(Q) в диапазоне расходов от 1,0 до 5,0 л/мин с шагом 0,5 л/мин.
Проверка запаса по кавитации: локальное статическое давление в любой точке проточной части БРС должно превышать P_sat минимум на 0,8 бар.
Тепловизионный и акустический контроль зоны соединителей при максимальном расходе на предмет кавитационных шумов и пульсаций потока.
Анализ равномерности распределения расходов по 72 узлам стойки с допустимым отклонением межузлового расхода не более ±5%.
Трибология, материаловедение и термохимическая деградация конструкционных элементов
Выбор конструкционных материалов для blind-mate узлов диктуется жесткими требованиями гальванической совместимости в замкнутых контурах охлаждения, содержащих медные микроканальные теплообменники (cold plates) и алюминиевые компоненты распределительных шин. В качестве базового теплоносителя превалирует 25% ингибированный водный раствор пропиленгликоля (PG25), обладающий меньшей поверхностной энергией и повышенной проникающей способностью по сравнению с деионизированной водой. Корпуса соединителей и прецизионные подвижные штоки изготавливаются из пассивированной аустенитной нержавеющей стали AISI 316L (03Х17Н14М2) либо высокопрочной латуни марки CW617N с беспористым никель-хромовым гальваническим покрытием толщиной не менее 12–15 мкм, что исключает возникновение гальванопар с медью (|ΔE| < 0,15 В).
Наиболее уязвимым элементом трибологической системы являются кольцевые уплотнения (O-rings) и профильные манжеты. В среде PG25 при рабочих температурах от -10°C до +85°C стандартный фторкаучук (FKM) подвержен ускоренной экстракции пластификаторов и росту остаточной деформации при сжатии (compression set). В качестве отраслевого стандарта для PG25 применяется пероксидно-сшитый этилен-пропилен-диен-мономер (EPDM grade peroxide-cured) с низкой твердостью по Шору (70–80 Shore A), обеспечивающий сохранение упругих свойств свыше 10 лет. Для углеводородных и фторсодержащих диэлектриков используются специализированные гидрированные нитрильные каучуки (HNBR) или перфторэластомеры (FFKM), обладающие высокой стойкостью к экструзии уплотнений в радиальные зазоры при гидродинамических пульсациях давления.
Спектрометрический контроль состава сплава корпуса разъема на соответствие спецификации AISI 316L с пониженным содержанием углерода (C ≤ 0,03%).
Испытание эластомерных уплотнителей EPDM на остаточную деформацию при сжатии: compression set ≤ 15% после 1000 ч при 90°C в среде PG25.
Визуальная и микроскопическая дефектоскопия кромок манжет на предмет отсутствия спирального скручивания и следов адгезионного износа.
Химический анализ теплоносителя на концентрацию ионов никеля (Ni) и меди (Cu), подтверждающий отсутствие электрохимического растворения металлов.
Технологии «сухого размыкания» (Dry-Break) и превентивная локализация протечек
Конструкция сухого размыкания (flat-face non-spill poppet) является обязательным требованием для исключения коротких замыканий и электрохимической миграции меди на печатных платах серверов при операциях горячей замены. В момент расстыковки плоские торцевые поверхности обоих полуразъемов синхронно перекрываются подпружиненными клапанами до того, как наружные уплотнения потеряют герметичность. Остаточный объем пролива теплоносителя при расстыковке под давлением 3,0 бар жестко регламентирован стандартом: spillage ≤ 0,05 мл на одно событие отключения, а паразитный захват воздуха при сочленении (air inclusion) не должен превышать 0,1 мл, что предотвращает завоздушивание микроканалов радиаторов процессоров.
Для парирования сценариев катастрофических отказов под каждым узлом коллекторного блока интегрируются сенсорные системы раннего обнаружения утечек. Применяются оптические рефрактометрические датчики капельной течи в сочетании с полимерными сенсорными кабелями распределенного резистивного контроля, расположенными в специальных каплесборных лотках. При детектировании жидкости система безопасности подает триггерный сигнал на быстродействующие электромагнитные отсечные клапаны CDU. Время полного гидродинамического перекрытия контура аварийной стойки составляет t_iso < 50 мс, что минимизирует объем потенциального излива жидкости до величины, удерживаемой внутренними сборными барьерами шасси.
Гравиметрический замер объема утечки при расстыковке с использованием высокоточных аналитических весов (критерий приемки: m_leak ≤ 0,05 г).
Проверка воздухововлечения при повторном сочленении с измерением изменения объема пузырьков в прозрачной калибровочной трубке (V_air ≤ 0,1 мл).
Тестирование времени срабатывания аварийного контура отсечки: подача тестового импульса на датчик утечки с фиксацией закрытия соленоида за время < 50 мс.
Калибровка порогов чувствительности распределенного сенсорного кабеля к гликолевой смеси PG25 в условиях конденсации влаги.
Протоколы испытаний, верификация качества и полевой пусконаладочный контроль
Процедура квалификации blind-mate соединителей для гиперскейлерных инфраструктур включает стресс-тестирование на ускоренный жизненный цикл (Highly Accelerated Life Testing — HALT). Соединители подвергаются циклическому сопряжению и распряжению (не менее 500–1000 циклов) при максимальном рабочем давлении MAWP = 6,0 бар, температуре теплоносителя +85°C и с искусственно заданным предельно допустимым перекосом осей (Δr = 3,5 мм, θ = 1,2°). После завершения механического цикла соединители должны сохранять 100% герметичность без увеличения крутящих моментов или усилий посадки, а утечка через уплотнения штоков должна оставаться строго равной нулю.
Окончательная верификация соединителей на заводе-изготовителе и объекте внедрения проводится методом масс-спектрометрии с использованием гелия (ASTM E499). Соединитель помещается в вакуумную камеру и опрессовывается гелием до давления 1,5× MAWP; интегральная скорость утечки не должна превышать Q_He < 1×10⁻⁶ мбар·л/с. Дополнительно регламентируется чистота гидросистемы по стандартам ISO 4406 (допустимый класс чистоты 16/14/11) или NAS 1638 (класс 5): любые твердые частицы крупнее 5 мкм способны заклинить прецизионный шток клапана flush-face, нарушив геометрию посадки запорного элемента и вызвав критический отказ при первой же горячей замене в полевых условиях.
Проведение 1000 циклов сочленения/расчленения на автоматизированном стенде с контролем усилия стыковки на каждом шаге.
Гелиевый течеискательный контроль смонтированного разъема при давлении опрессовки 9,0 бар (фоновый сигнал утечки < 1×10⁻⁶ мбар·л/с).
Анализ гранулометрического состава рабочей жидкости на лазерном счетчике частиц на соответствие коду чистоты ISO 4406 не хуже 16/14/11.
Гидростатические испытания стойки на разрывное давление (proof pressure) на уровне 2,0× MAWP в течение 30 минут без остаточных деформаций.
Поставки оборудования и техническая поддержка
Для получения технической документации, расчета энергетической топологии и оптовых заказов свяжитесь со специалистами HEFENGQI.