Escalade des Coûts de Construction et Pénurie de Main-d'Œuvre Électrique : La Pression Hyperscale 2026
Le secteur de l'ingénierie des installations critiques fait face à une convergence sans précédent de contraintes macroéconomiques et structurelles. Les indices mondiaux de coûts de construction prévoient une escalade continue de 3 % à 6 % par an, avec des tensions sur les offres de prix de 3,1 % à 4,2 % supplémentaires à l'horizon 2027. Cette pression financière est exacerbée par une pénurie aiguë d'électriciens haute et moyenne tension certifiés, de monteurs de postes et de techniciens spécialisés dans le refroidissement liquide. Dans les pôles hyperscale majeurs, le coût unitaire de la main-d'œuvre spécialisée atteint des sommets, tandis que le manque de compétences allonge directement le chemin critique des projets de plusieurs mois.
Le goulot d'étranglement le plus sévère ne réside plus uniquement dans le gros œuvre ou l'approvisionnement en générateurs, mais dans la phase terminale d'intégration électromécanique et de mise en service. Les équipes de régulation, d'instrumentation et les agents de commissionnement agréés représentent le point de blocage central retardant l'énergisation commerciale et la reconnaissance des revenus locatifs. Pour préserver leurs marges nettes, les développeurs doivent abandonner les pratiques de câblage traditionnel in situ au profit d'une méthodologie d'industrialisation avancée.
Surveillance continue de l'escalade des coûts contractuels avec indexation plafonnée entre 3 % et 5 % sur les lots HTA/BT.
Audit préventif des disponibilités de techniciens certifiés HTA et automaticiens sur le bassin d'emploi régional avant validation du planning d'exécution.
Intégration contractuelle précoce des équipes de commissionnement dès la phase APS (Avant-Projet Sommaire) pour figer les matrices fonctionnelles.
Power Skids Préfabriqués Hors Site et E-Houses : Réduction de 50 % de la Main-d'Œuvre Chantier
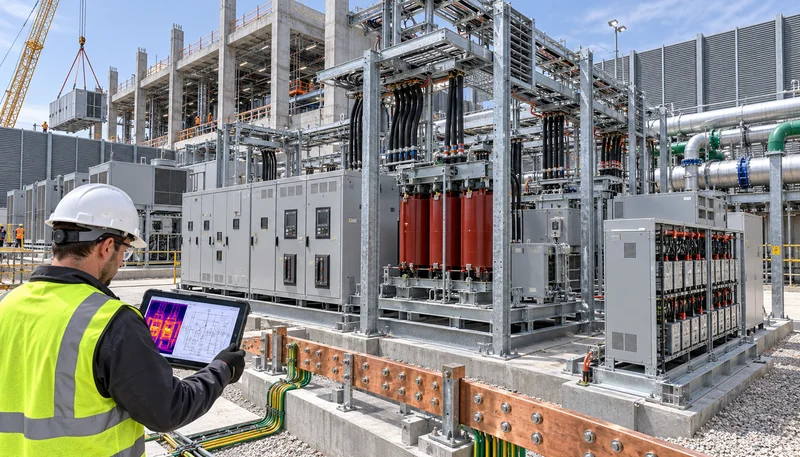
La transition des salles électriques maçonnées traditionnelles (« stick-built ») vers des sous-stations conteneurisées (E-Houses) et des blocs d'alimentation modulaires sur châssis (power skids) constitue la réponse technique standardisée à la raréfaction des compétences de terrain. Un skid structural en acier mécano-soudé intègre de manière monobloc un transformateur abaisseur HTA/BT sec enrobé (par exemple 20 kV / 415 V ou 480 V), un tableau général basse tension (TGBT) à coupure sous vide ou à air, les inverseurs de sources automatiques (ATS) et les unités de distribution terminales (PDU). L'ensemble des interconnexions de puissance, du contrôle-commande et du câblage de télégestion est entièrement réalisé et testé en atelier certifié ISO 9001.
Cette approche déplace de 45 % à 60 % des heures de main-d'œuvre électromécanique du chantier vers des lignes d'assemblage industrielles contrôlées. Les gains sont multiples : élimination des aléas climatiques, parallélisation de la fabrication des modules électriques avec les travaux de terrassement et de génie civil, et standardisation stricte des procédures de contrôle qualité. Les risques de non-conformité diélectrique ou d'inversion de phase sont éradiqués en usine, autorisant un raccordement « plug-and-play » dès la livraison sur site.
Spécification de transformateurs secs enrobés classe F ou H avec capteurs thermiques PT100 intégrés directement sur le skid.
Validation de la rigidité mécanique du châssis en acier galvanisé aux contraintes d'accélération dynamique lors du transport routier lourd (norme EN 1993 / AISC 360).
Réduction ciblée minimale de 50 % des heures de raccordement basse tension in situ par l'usage d'interfaces de raccordement pré-usinées.
Distribution Haute Densité : Systèmes de Redresseurs Modulaires et Canalisations Électriques Préfabriquées (Busways)
La prolifération des clusters de calcul pour l'intelligence artificielle impose des densités thermiques et électriques inédites, s'échelonnant désormais de 40 kW à plus de 100 kW par baie informatique. Les topologies conventionnelles à base de torons de câbles multiconducteurs en cuivre sous chemin de câbles sont devenues physiquement impraticables en raison de leur encombrement sous plafond, des contraintes de rayon de courbure et des chutes de tension rédhibitoires. L'architecture moderne privilégie l'utilisation de canalisations électriques préfabriquées (busways) en cuivre pur de 800 A à 2500 A montées au-dessus des allées de serveurs, couplées à des coffrets de dérivation embrochables sous tension (tap-off boxes).
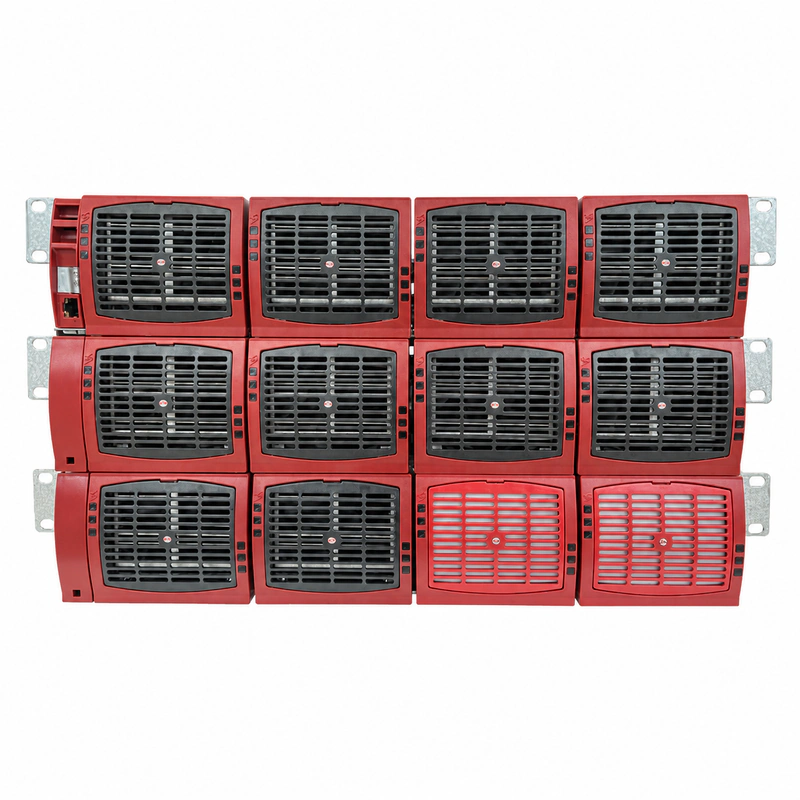
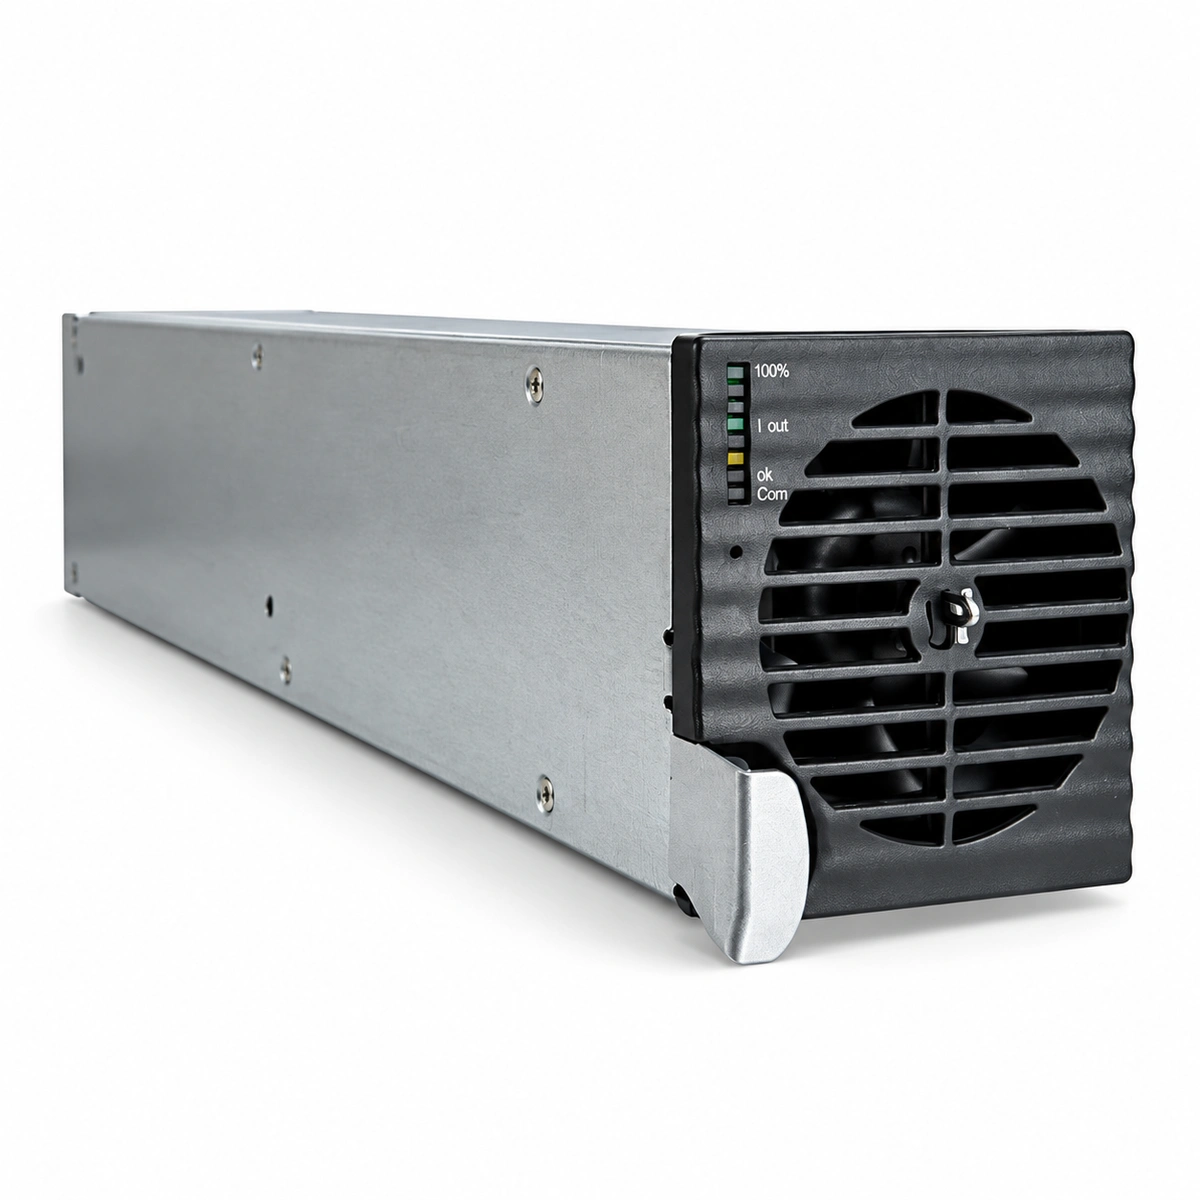
En amont, l'étage de conversion recourt à des systèmes de redresseurs modulaires à courant continu (-48 V DC ou bus haute tension 380 V DC) affichant un rendement de classe titane compris entre 96,5 % et 98 %. Ces architectures centralisées ou semi-centralisées en redondance active N+1 ou 2N réduisent les pertes joule globales de distribution de 4 % à 7 % comparativement aux schémas AC double conversion traditionnels. La modularité des tiroirs redresseurs permet d'ajuster dynamiquement la capacité de conversion à la montée en charge réelle des serveurs de calcul haute performance.
Dimensionnement des busways cuivre avec élévation de température limitée à 55 °C au-dessus de l'ambiance sous charge continue nominale de 2000 A.
Déploiement de redresseurs modulaires haute efficacité (≥ 97,5 %) compatibles avec des bus DC 48 V ou 380 V à faible impédance.
Implantation de coffrets de dérivation équipés de disjoncteurs sélectifs et de compteurs d'énergie communicants Modbus-TCP / BACnet IP.
Alignement Phasé du CapEx sur la Mise Sous Tension des Postes Sources et Jalons Utilitaires
L'un des défis majeurs pour les gestionnaires financiers et directeurs d'ingénierie réside dans l'optimisation des flux de trésorerie d'investissement (CapEx). Déployer une infrastructure de distribution complète pour un campus de 100 MW alors que le gestionnaire de réseau public de transport (RPT) n'énergise les tranches de puissance que par paliers de 20 MW sur plusieurs années engendre un portage financier négatif destructeur de valeur. La méthodologie modulaire permet d'indexer strictement l'achat et la livraison des power skids sur les dates contractuelles de livraison des transformateurs du poste source.
Ce modèle d'approvisionnement « just-in-time » offre aux opérateurs colocation et hyperscale une agilité contractuelle déterminante. Les blocs de puissance standardisés peuvent être commandés avec un préavis industriel court (16 à 24 semaines au lieu de 60 semaines pour du stick-built), préservant le capital jusqu'à ce que les contrats de location (leases) des locataires soient pleinement signés. La conception modulaire découple l'infrastructure critique commune (génie civil, réseau d'eau, galeries techniques) des actifs électromécaniques unitaires.
Segmentation contractuelle des tranches d'infrastructure par blocs autonomes de 5 MW à 10 MW alignés sur les paliers de puissance réseau.
Maintien d'un pipeline d'approvisionnement réservé chez le fabricant de skids avec déclenchement des fabrications sur jalons fermes de raccordement HTA.
Réduction du portage financier d'au moins 35 % sur les deux premières années de développement de campus multisites.
Stockage d'Énergie LiFePO4 sur Skid : Écrêtement des Pointes et Résilience Électrique Intégrée
L'époque des salles de batteries volumineuses dédiées aux accumulateurs plomb-acide (VRLA) ouvertes est désormais révolue. Les spécifications actuelles convergent massivement vers des conteneurs extérieurs d'accumulateurs au phosphate de fer et de lithium (LiFePO4 / LFP). Ces modules de stockage se distinguent par une compacité volumique supérieure de 60 %, une durée de vie atteignant 4000 à 6000 cycles à 80 % de profondeur de décharge (DoD) et une stabilité thermique intrinsèque réduisant drastiquement les risques d'emballement thermique catastrophique.
Intégrés sur des skids extérieurs dotés d'une protection coupe-feu EI120, ces systèmes intègrent un Battery Management System (BMS) à trois niveaux assurant la surveillance en temps réel de la tension de chaque cellule, de la température et de l'état de santé (SoH). Outre leur fonction de continuité de service en cas d'interruption du réseau public (autonomie de 5 à 15 minutes avant couplage des groupes électrogènes), ces unités LiFePO4 exécutent des stratégies d'écrêtement des pointes (peak shaving). Cette capacité permet d'amortir les micro-variations de charge transitoires générées par l'apprentissage des modèles de fondation IA, évitant ainsi des pénalités financières substantielles liées aux dépassements de puissance souscrite.
Exigence d'un système de gestion de batterie (BMS) redondant certifié CEI 62619 et UL 1973 avec coupure milliseconde en cas d'anomalie de cellule.
Installation d'un système d'extinction d'incendie dédié par aérosol condensé ou fluide inhibiteur Novec 1230 / FK-5-1-12 avec extraction de gaz toxiques.
Programmation d'algorithmes de peak shaving actifs dans le contrôleur d'énergie du skid pour lisser les gradients de charge supérieurs à 20 % par seconde.
Assurance Qualité Accélérée : Des Essais de Réception en Usine (FAT) au Commissionnement Niveau 5
La compression des plannings de mise en service passe par un déport massif des protocoles d'assurance qualité vers l'environnement contrôlé de l'usine d'assemblage. Les essais de réception en usine (Factory Acceptance Testing - FAT) ne se limitent plus à de simples contrôles de continuité électrique. Ils intègrent désormais des tests de simulation fonctionnelle en boucle fermée (Hardware-in-the-Loop) où le skid complet – incluant les automates programmables industriels (API), les centrales de mesure et les interfaces homme-machine (IHM) – est stimulé par des scénarios de défauts réseau, de micro-coupures et d'inversions de source complexes.
Cette rigueur en amont simplifie radicalement les étapes de commissionnement sur site régies par les normes ASHRAE Guideline 0 et les standards de l'Uptime Institute. Les phases de Niveau 1 (Vérification usine) et Niveau 2 (Livraison et intégrité) étant verrouillées dès l'expédition, les équipes de terrain peuvent franchir le Niveau 3 (Pré-fonctionnel statique), le Niveau 4 (Fonctionnel dynamique) et le Niveau 5 (Integrated Systems Testing - IST) en un temps record. Les tests IST sur banc de charge thermique et électrique passent ainsi d'une durée standard de six semaines à moins de dix jours ouvrés, validant la résilience globale du site sans compromis sur la fiabilité d'exploitation.
Exécution contractuelle d'un protocole FAT complet sous banc de charge réactive/résistive à 100 % de la puissance nominale du skid avant expédition.
Standardisation des procédures d'essais scriptées de Niveau 4 et 5 avec acquisition de données multi-points à haute fréquence (échantillonnage ≥ 1 kHz).
Réduction de 70 % des réserves techniques lors de l'IST final grâce à l'alignement préalable des tables d'adressage Modbus/BACnet dès l'étape FAT.
Approvisionnement et support technique
Pour les fiches techniques, les topologies d'alimentation sur mesure ou les devis de gros, contactez les ingénieurs HEFENGQI.