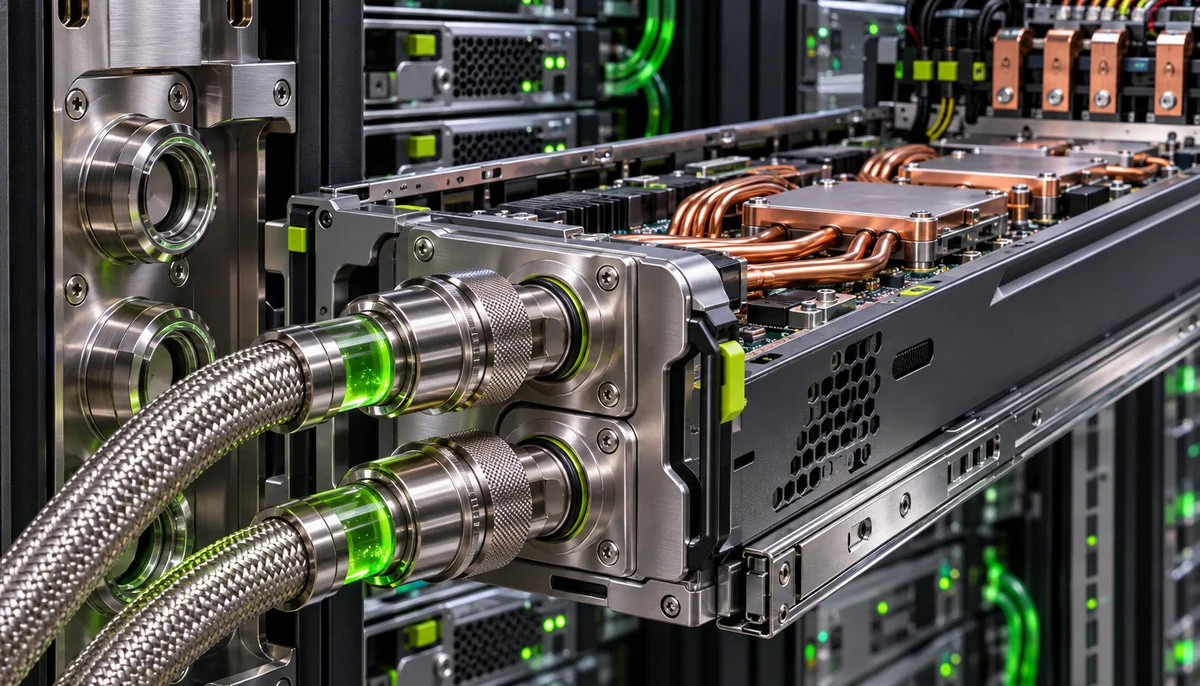
1. Evolución Arquitectónica: De Desconexión Rápida Manual a Interfaces Blind-Mate en Colectores de Rack
La densificación térmica de los centros de datos de IA modernos, que alcanzan y superan densidades volumétricas de 120 kW a 140 kW por rack en arquitecturas NVL72 de última generación, ha invalidado el uso de conexiones manuales mediante mangueras flexibles. Las conexiones tradicionales con acopladores rápidos de inserción manual (push-to-connect) presentaban tasas inaceptables de error humano, riesgos de pinzamiento del radio de curvatura mínimo del elastómero y un Tiempo Medio de Reparación (MTTR) que solía superar los 45 minutos por nodo. El paradigma Open Compute Project (OCP) ORV3 redefine esta arquitectura integrando acopladores hembra directamente fijados a un colector vertical rígido (manifold) en la pared posterior del rack, emparejados con acopladores macho montados en el chasis del servidor (compute tray).
La cinemática de inserción de bandejas de cómputo pesadas (con masas comprendidas entre 30 kg y 80 kg por sled de aceleradores GPU/ASIC) requiere que la interfaz hidráulica acople de manera 100% ciega mediante pasadores de guiado cónicos estructurales antes de que las caras de sellado de las válvulas inicien su carrera mecánica de apertura. Esta sincronización geométrica desacopla la carga inercial ejercida por el operador del delicado mecanismo de sellado interno. Como resultado directo, el MTTR en campo se reduce a menos de 5 minutos, transformando el reemplazo de bandejas de cómputo en un procedimiento de conexión en caliente (hot-swap) verdaderamente determinista, reproducible y exento de manipulación de fluidos por el personal de campo.
Verificar que la secuencia cinemática garantice que los pines de alineación estructural alcancen un acoplamiento mínimo de 15 mm antes del contacto entre vástagos de sellado.
Comprobar que la bandeja de cómputo disponga de guías de soporte telescópicas calibradas con una deflexión vertical inferior a 1,2 mm a carga completa (80 kg).
Inspeccionar visualmente y mediante sensores de contacto la eliminación total de mangueras colgantes en el plenum posterior de interconexión del rack.
Auditar que el tiempo de extracción y reconexión en frío/caliente cumpla holgadamente el SLA con un MTTR objetivo inferior a 300 segundos.
2. Presupuestos de Tolerancia Mecánica y Mecánica de Flotación Multieje
En un bastidor industrial de 48U, la acumulación de tolerancias dimensionales (tolerance stack-up) constituye el principal desafío mecánico para la integridad del sellado. Factores combinados como la deflexión de la chapa estampada del chasis, las tolerancias de mecanizado CNC de los rieles, la dilatación térmica diferencial entre el marco de acero estructural y el manifold de distribución sometido a un diferencial térmico ΔT de hasta 40 °C, e indicios de deformación sísmica o vibratoria inducida por bombas crean desalineaciones significativas. Los modelos de ensamblaje en el peor de los casos (worst-case stack-up) evidencian desplazamientos radiales acumulados en el plano ortogonal X-Y de hasta ±2,5 mm a ±4,0 mm y desalineaciones angulares de hasta ±1,5° respecto al eje axial Z de inserción.
Para absorber estos desfases sin transferir esfuerzos de cizallamiento ni cargas laterales a los vástagos de las válvulas, los acopladores blind-mate incorporan conjuntos de placas flotantes con articulación cardán y resortes de centrado helicoidales calibrados. Las coronas de entrada presentan conos de aproximación achaflanados con ángulos semi-cónicos de 15° a 25°, complementados con pasadores guía de cabeza esférica pulida. Esta configuración reorienta pasivamente el acoplador durante los últimos 10 mm de la carrera de inserción. Dinámicamente, la fuerza neta de inserción requerida para vencer la fricción estática de las juntas tóricas y la precarga de los resortes internos debe acotarse estrictamente entre 150 N y 200 N por sled; valores superiores inducen sobrecargas en las palancas de fijación del chasis o causan trabamiento mecánico catastrófico (binding).
Medir con comparador óptico o galgas la flotación radial libre del mecanismo de montaje, asegurando un desplazamiento mínimo de ±3,0 mm sin resistencia estática.
Validar experimentalmente que la fuerza de inserción axial máxima no exceda 180 N a una velocidad de inserción lineal de 20 mm/s.
Inspeccionar el chaflán de guía del cono receptor para descartar rebabas o rugosidades superficiales superiores a Ra 0,4 µm.
Comprobar que el par de apriete lateral inducido sobre el vástago interno no sobrepase los 0,8 N·m bajo la desalineación angular máxima permitida de 1,5°.
3. Rendimiento Hidráulico: Pérdida de Carga (ΔP), Balanceo de Flujo y Prevención de Cavitación
El balanceo hidrónico de un rack con 72 bandejas de cómputo refrigeradas por líquido exige una estricta limitación de la caída de presión en cada interfaz acoplada. Los caudales nominales oscilan habitualmente entre 2,0 y 3,5 litros por minuto (LPM) por bandeja para disipar la potencia térmica generada en los módulos multichip (MCM). La pérdida de presión se modela a través de la ecuación de Darcy-Weisbach adaptada a singularidades mediante el coeficiente de flujo Cv: $$\Delta P = \frac{\rho}{2} \left( \frac{Q}{C_v \cdot N} \right)^2$$, donde la meta de diseño primordial es mantener un $\Delta P < 0,2\text{ bar}$ (20 kPa) por par acoplado a régimen volumétrico nominal de diseño bajo fluidos glicolados a 40 °C.
Para lograr este umbral bajo caídas de presión mínimas, la geometría interna de los acopladores abandona los diseños convencionales de asientos en ángulo pronunciado y adopta configuraciones aerodinámicas tipo poppet de perfil axial simétrico y manguitos de superficie continua (flush-face). Esta optimización computacional CFD suprime zonas de recirculación estancada, controla la separación de la capa límite y minimiza el gradiente de presión adverso, evitando la generación de vórtices que originen resonancia acústica inducida por flujo. Crucialmente, la preservación de la carga neta de succión positiva disponible (NPSHa) en el colector de retorno previene cualquier conato de cavitación transitoria o destructiva en las bombas centrífugas primarias redundantes de la Unidad de Distribución de Refrigerante (CDU).
Calibrar mediante manómetros diferenciales de alta precisión que el ΔP a través del par acoplado sea ≤ 0,18 bar a un caudal sostenido de 3,0 LPM con PG25.
Verificar mediante barrido espectral de ultrasonidos la ausencia de picos acústicos de cavitación en la banda de 20 kHz a 100 kHz durante caudales pico.
Comprobar la linealidad del coeficiente Cv en todo el rango operativo de flujo comprendido entre 1,0 y 4,0 LPM.
Corroborar que el balanceo hidrónico entre el primer y el último nivel del colector de 72 bandejas no exceda un desvío volumétrico relativo del ±5%.
4. Tribología, Compatibilidad de Materiales y Degradación Química
El fluido térmico base en centros de datos hipiescalables dominado por el estándar ASHRAE TC 9.9 suele ser una solución inhibida de agua desionizada con un 25% en volumen de propilenglicol (PG25), aunque avanzan gradualmente formulaciones dieléctricas y éteres fluorados sintéticos. En este medio electrolítico, la selección metalúrgica es crítica: los acopladores blind-mate deben fabricarse estrictamente en acero inoxidable de grado austenítico 316L (EN 1.4404) pasivado químicamente o en latón de alta pureza niquelado por deposición química sin corriente (electroless nickel plating con fósforo medio-alto, 6-9% P). El potencial galvánico entre los componentes del acoplador, los microcanales de cobre electrolítico libre de oxígeno (OFHC) de las placas frías y las estructuras del chasis debe mantenerse por debajo de un umbral estricto de 150 mV para anular cualquier mecanismo de celda galvánica activa.
La interfase de estanqueidad elastomérica se apoya en copolímeros curados por peróxido de Etileno Propileno Dieno Monómero (EPDM), Fluorocarbonos de alta especificidad (FKM) o Nitrilo Hidrogenado (HNBR). El desafío principal radica en la compatibilidad tribológica continua con el glicol a temperaturas de servicio de -10 °C a +85 °C. El elastómero no debe experimentar lixiviación de plastificantes que endurezcan el retén ni hinchazón volumétrica superior al 3-5%, lo cual provocaría extrusión por fluencia viscosa en las holguras dinámicas bajo pulsaciones transitorias de presión sistémica de hasta 6 bar.
La interacción mecánica en la interfaz poppet-guía requiere tratamientos de endurecimiento superficial mediante nitruración iónica o recubrimientos de carbono tipo diamante (DLC) para erradicar el desgaste adhesivo o micro-gripado (galling) típicamente asociado a pares de fricción metal-metal en acero inoxidable 316L bajo ciclos de acoplamiento no lubricados externamente.
Comprobar el certificado de pasivación según norma ASTM A967 para todos los subcomponentes maquinados en acero inoxidable 316L.
Verificar que el elastómero EPDM cuente con cura por peróxido y certifique una deformación remanente por compresión (compression set) < 15% según ASTM D395 Método B tras 1.000 horas a 85 °C.
Realizar pruebas de espectroscopia de plasma acoplado inductivamente (ICP-OES) del fluido tras 500 horas para asegurar una concentración de iones de cobre y níquel < 1,0 ppm.
Inspeccionar las superficies de contacto deslizante para confirmar una dureza superficial superior a 50 HRC o presencia íntegra de recubrimiento anti-galling.
5. Tecnología de Sellado Sin Derrames y Solenoides de Contención Rápida
La mitigación del riesgo de fuga dentro de racks que alojan clústeres de IA alimentados por barras colectoras de 48V/54V y líneas trifásicas de alta corriente depende de la arquitectura de válvula seca o dry-break. Estos dispositivos utilizan un vástago de poppet plano enfrentado a un manguito concéntrico con tolerancias de ajuste micrométricas. En el instante de la desconexión física de la bandeja de cómputo, ambos subconjuntos cierran herméticamente antes de que las geometrías externas rompan su contacto estanco, garantizando que el volumen de inclusión de aire sea estrictamente menor a 0,1 ml y que el volumen residual de derrame por evento no exceda 0,05 ml (equivalente a una fracción imperceptible de gota).
Como salvaguarda ante eventos catastróficos o degradación patológica del retén primario, los mamparos de interconexión integran bandejas colectoras de goteo equipadas con cables sensores conductivos de polímero fluorado y sensores ópticos de refracción infrarroja. Estos sensores se interconectan directamente con la lógica programable de seguridad SIL-2/SIL-3 de la CDU, la cual gobierna electroválvulas de solenoide biestables de respuesta ultrarrápida. Ante una señal confirmada de detección de líquido dieléctrico o glicolado, las válvulas de aislamiento actúan en un tiempo de cierre electromecánico inferior a 50 ms, interrumpiendo la alimentación volumétrica de refrigerante en la columna afectada y abriendo circuitos de venteo/alivio para colapsar inmediatamente la presión motriz en el manifold.
Medir la masa de líquido derramado tras 20 desconexiones consecutivas en seco utilizando balanza analítica de precisión (tolerancia admisible < 0,05 ml por ciclo).
Confirmar que el volumen de inclusión de burbujas de aire hacia el circuito cerrado sea < 0,1 ml por acoplamiento mediante columna de visualización calibrada.
Monitorear el lazo de seguridad para auditar que el tiempo total de disparo entre la excitación del cable sensor y el cierre completo de la electroválvula sea ≤ 45 ms.
Verificar la ausencia de cortocircuito o activación espuria del cable sensor resistivo en condiciones de 85% de humedad relativa ambiente.
6. Protocolos de Ensayo, Aseguramiento de Calidad y Puesta en Marcha en Campo
El aseguramiento de fiabilidad de los acopladores blind-mate requiere campañas de homologación rigurosas antes de la integración masiva en fábrica y del encendido térmico en el centro de datos. El protocolo de ensayos acelerados de vida útil (HALT) somete a los lotes de producción a pruebas de ciclado mecánico de entre 500 y 1.000 maniobras completas de inserción y desacoplamiento bajo la Presión Máxima de Trabajo Admisible (MAWP, típicamente calibrada a 10 bar) y a la temperatura máxima operativa de 85 °C. Cualquier degradación en el perfil elástico del retén, fatiga del resorte antagonista o microfisuración del cuerpo exterior califica como fallo no subsanable de lote.
El control metrológico de estanqueidad de fábrica y validación previa a la entrega (FAT) exige pruebas de fuga mediante espectrometría de masas con gas trazador helio al 100%. La tasa de fuga máxima admisible se fija en un límite ultrabarlo de $Q_L < 1 \times 10^{-6}\text{ mbar}\cdot\text{L/s}$ a una sobrepresión equivalente a 1,5 veces la MAWP. Complementariamente, la limpieza técnica durante el proceso de empaque y ensamblaje debe regirse de manera mandatoria por la norma ISO 4406, validando un código de limpieza particulada no superior a 16/14/11 (o estándar NAS 1638 Clase 5). La presencia de micropartículas metálicas o rebabas de mecanizado superiores a 15 µm comprometería el asiento microscópico de las juntas elastoméricas, originando fugas lentas indetectables durante las primeras horas de puesta en marcha.
Ejecutar y certificar el ensayo de estanqueidad con espectrómetro de helio en el 100% de los acopladores producidos, garantizando valores < 1x10^-6 mbar·L/s.
Comprobar mediante contador de partículas por extinción óptica que el nivel de contaminación del fluido en bucle cerrado cumpla el código ISO 4406 (16/14/11).
Inspeccionar registros de prueba de fatiga mecánica cíclica de 1.000 iteraciones a 10 bar y registrar la histéresis del resorte recuperador interno.
Instalar tapas de protección con sello estanco anti-polvo certificadas IP65 desde el embalaje hasta el momento exacto del montaje de la bandeja en el rack.
Adquisiciones e ingeniería de soporte
Para fichas técnicas, proyectos a medida o presupuestos de exportación por volumen, comuníquese con los ingenieros de HEFENGQI.